

Padrões de tolerância para moldes de carcaças de alumínio de veículos elétricos — Uma visão geral técnica
2026-11-02 17:25
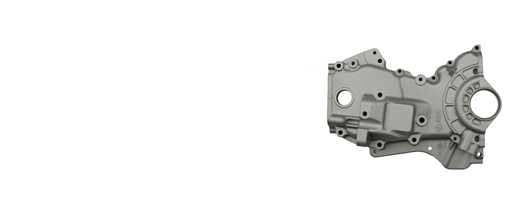
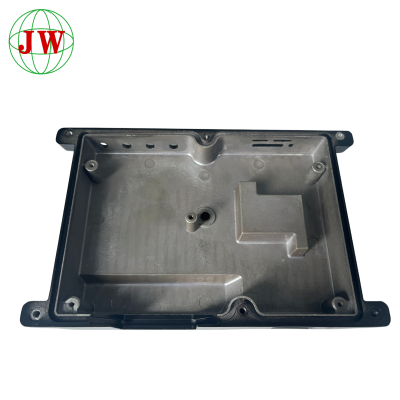
Os veículos elétricos (VEs) estão impulsionando um aumento na produção de grandes blocos de paredes finas.carcaças de alumínio fundido sob pressão— desde compartimentos de baterias e carcaças de motores até inversores eInvólucros de eletrônicos de potênciaComo esses componentes possuem requisitos dimensionais rigorosos e precisam se encaixar com vedações, parafusos e canais de refrigeração, os moldes que os produzem são submetidos a exigências cada vez maiores.tolerânciapadrões. Abaixo, detalhamos os principais padrões, materiais, regras de projeto, etapas de usinagem e métodos de verificação que definem como os veículos elétricos são fabricados.moldes de carcaça de alumínio são especificados, construídos e validados.
1. A Base: Principais Padrões de Tolerância para Moldes de Carcaças de Alumínio para Veículos Elétricos
O ponto de partida para qualquermolde de fundição sob pressãoé um padrão dimensional reconhecido. O mais amplamente utilizado em todo o mundo éISO 8062(e sua série ISO 8062-3), que estabelece tolerâncias geométricas gerais parafundições, complementado peloNADCA(Normas da Associação Norte-Americana de Fundição Sob Pressão), como as Normas de Especificação de Produto da NADCA paraFundição sob pressãoNa China,GB/T 6414reflete esses requisitos. Essas normas classificam os graus de tolerância (por exemplo, CT7–CT10 para dimensões lineares e graus mais rigorosos para superfícies usinadas) e permitem que os projetistas atribuam valores alcançáveis com base no tamanho da peça e na espessura da parede. Para carcaças de veículos elétricos, as faces de vedação críticas e os padrões de parafusos normalmente exigemGD&TEspecificações de dimensionamento e tolerância geométrica — planicidade, paralelismo, posição e perfil — que vão além das classificações exclusivas para fundição e devem ser validadas na peça acabada.
2. Seleção de Materiais: Como as Ligas de Alumínio Influenciam a Capacidade de Tolerância
A escolha deliga de alumíniolimita diretamente a tolerância que um molde pode suportar. As classes comuns incluemADC12(Al-Si-Cu), favorecido pela excelentecapacidade de moldagem, enchimento de paredes finas e usinabilidade, eA356/A356.2(Al-Si-Mg), valorizada por sua maior ductilidade, soldabilidade e resposta consistente ao tratamento térmico. Ligas com baixo teor de ferro, comoADC6ouA360Reduz a aderência, mas exige um controle de processo cuidadoso. Isso ocorre porque cada liga possui características distintas.contração de solidificaçãoe coeficiente de expansão térmica, o molde deve compensar de acordo. Para carcaças de veículos elétricos de paredes finas, ligas de alta fluidez reduzem as falhas de preenchimento eporosidade de retração, enquanto oaço para moldes— geralmenteH13ouS136H— deve manter a estabilidade dimensional nas temperaturas de operação para evitar o crescimento de mofo que possa levar a tolerâncias fora das especificações.
3. Dimensionamento para Tolerâncias: Ângulos de Inclinação, Espessura da Parede e Compensação de Retração
A tolerância é, em grande parte, ganha ou perdida na fase de projeto. Os moldes de carcaças de veículos elétricos normalmente usam umfator de encolhimento(normalmente 0,4%–0,6% para alumínio) aplicado aodimensões da cavidadepara compensar a contração durante o resfriamento.Ângulos de inclinaçãodevem ser projetadas nas paredes laterais — normalmente de 0,5° a 1,5° — para permitir a ejeção limpa sem distorcer a peça, mantendo a uniformidade.espessura da parede(normalmente de 2 a 4 mm para carcaças) minimiza o resfriamento diferencial e a deformação.Pino ejetorposicionamento,canal de resfriamentolayout eportão/corredorO projeto influencia todas as tensões residuais e distorções. Ferramentas de simulação (análise de fluxo de moldagem) são agora rotineiras para prever esses efeitos.encolhimento,clarãoeporosidadeantes do corte do aço, reduzindo iterações dispendiosas e garantindo que o molde atinja a tolerância desejada na primeira tentativa.
4. Usinagem e Pós-Fundição: Reduzindo a Lacuna para Tolerâncias Rigorosas
A fundição por si só raramente atende aos requisitos de tolerância EV mais rigorosos, portantousinagem CNCdepoiselencoÉ essencial para a vedação de faces, furos de montagem e superfícies de conectores. O molde deve permitir espaço suficiente.sobremedida de usinagem(usinagem de material bruto) em características críticas, mantendo a forma final suficientemente próxima para evitar cortes excessivos que possam causar deformações. As tolerâncias típicas de usinagem atingem ±0,05–0,1 mm em dimensões críticas, com suporte debatendo,perfuraçãoede-gateamentooperações de remoção de comportas. Sequenciamento cuidadoso — usinagem, depoistratamento térmicoou alívio de tensões onde necessário, seguido do acabamento final — evita distorções que, de outra forma, se acumulariam e levariam à não conformidade.RebarbaçãoO acabamento superficial nas áreas de vedação reduz ainda mais os caminhos de vazamento para o líquido de arrefecimento e os desafios de vedação da bateria exclusivos das carcaças de veículos elétricos.
5. Validação e Controle de Qualidade: Medição e Verificação da Conformidade
A conformidade final depende da verificação.CMM(máquinas de medição por coordenadas) edigitalização 3Dsão usados para medir dimensões críticas em relação aoGD&Tchamadas, enquantoteste de vazamento(ar ou hélio) valida a integridade da vedação da bateria e das câmaras de refrigeração.raio Xou a inspeção por tomografia computadorizada detecta problemas internos.porosidadee vazios, eespessura da paredeA medição confirma a uniformidade. Documentação conforme a norma aplicável.ISO 8062ouNADCA— com detalhesRelatório CMMacompanha cada lote. QualquerdesvioA conformidade com as tolerâncias é documentada por meio de um aviso de desvio, garantindo que os clientes recebam peças cuja conformidade seja rastreável, repetível e verificável antes da montagem.
Notícias relacionadas
Mais >-
![Panelas inovadoras e não tóxicas revolucionam a experiência culinária]()
Panelas inovadoras e não tóxicas revolucionam a experiência culinária
Na dinâmica indústria culinária, os fabricantes estão a responder à procura de utensílios de cozinha seguros e eficientes. Panelas de alumínio fundido e antiaderentes, juntamente com acessórios para churrasco e panelas de Teflon, estão na vanguarda. A busca pela melhor frigideira antiaderente não tóxica levou a avanços revolucionários. Nossa empresa lidera essa tarefa com panelas antiaderentes não tóxicas premium, apresentando durabilidade, segurança e desempenho. Desde a durabilidade do alumínio fundido até revestimentos antiaderentes superiores, nossos produtos redefinem a excelência culinária.
-
![Como resolver problemas de porosidade por contração causados por um projeto inadequado de resfriamento do molde?]()
Como resolver problemas de porosidade por contração causados por um projeto inadequado de resfriamento do molde?
A porosidade por contração é um dos defeitos mais comuns e destrutivos na produção de fundição sob pressão de ligas de alumínio, sendo geralmente causada por um projeto inadequado do sistema de refrigeração do molde, e não por erros na matéria-prima ou na operação. O resfriamento desequilibrado leva a taxas de solidificação inconsistentes, cavidades residuais de contração e poros dispersos em áreas de paredes espessas ou pontos quentes, reduzindo drasticamente a estanqueidade, a resistência mecânica e o rendimento do produto. Este artigo analisa o mecanismo de formação interna da porosidade por contração induzida pelo resfriamento, resume as falhas típicas de projeto de refrigeração em ferramentas tradicionais e propõe soluções de otimização direcionadas, incluindo layout de refrigeração conforme, ajuste do equilíbrio térmico e correspondência dos parâmetros do processo. Também apresenta métodos profissionais de verificação por simulação para ajudar os fabricantes a eliminar defeitos de porosidade e estabilizar fundamentalmente a qualidade da fundição.
-
![Qual é o prazo de entrega típico para protótipos personalizados de alumínio fundido?]()
Qual é o prazo de entrega típico para protótipos personalizados de alumínio fundido?
O prazo de entrega de protótipos personalizados de alumínio fundido sob pressão depende muito da complexidade da peça, da estabilidade do desenho, da rota de fabricação e do escopo do pós-processamento. A entrega de protótipos padrão, incluindo ferramentas e amostras de fundição, normalmente leva de 15 a 25 dias úteis, enquanto amostras usinadas por CNC e amostras de metal impressas em 3D oferecem prazos de entrega muito mais rápidos, embora não consigam replicar completamente as propriedades mecânicas reais da peça fundida sob pressão. Revisões frequentes de desenhos, defeitos de fundição e atrasos nos processos de subcontratação são as principais fontes de atraso. Os compradores devem buscar soluções de protótipos adequadas com base em seus objetivos de teste, confirmar cronogramas claros e fornecer desenhos finalizados para otimizar os prazos. O planejamento racional das demandas de usinagem CNC e tratamento de superfície também ajuda a controlar o ciclo geral de protótipos para projetos de fundição sob pressão internacionais.
-
![Qual é a espessura mínima da parede para suas peças fundidas sob pressão?]()
Qual é a espessura mínima da parede para suas peças fundidas sob pressão?
A espessura mínima da parede para peças fundidas sob pressão não é um valor fixo. Embora seja possível obter paredes finas em nível laboratorial, a produção em massa exige a consideração da fluidez da liga, do tamanho da peça, da distância de fluxo do material fundido, da precisão das ferramentas e do pós-processamento, como usinagem CNC. Para ligas de alumínio, geralmente se adota uma espessura mínima de parede de 1,2 a 1,5 mm para garantir um volume de produção estável. Muitos clientes cometem erros de projeto ao copiar padrões de chapas metálicas ou ao ignorar a distância de fluxo e a variação da espessura da parede. A revisão do projeto com os fornecedores, em estágios iniciais, auxilia na otimização dos parâmetros de espessura da parede antes do desenvolvimento do molde. O equilíbrio entre a demanda por leveza, o desempenho de preenchimento e a confiabilidade da montagem pode reduzir defeitos como falhas de preenchimento e porosidade, diminuir a taxa de rejeição e evitar modificações dispendiosas nas ferramentas em estágios posteriores do projeto.
-
![Como controlar defeitos de bolhas de ar durante o processo de fundição sob pressão?]()
Como controlar defeitos de bolhas de ar durante o processo de fundição sob pressão?
A formação de bolhas de ar é um defeito típico na fundição sob pressão, causada pelo aprisionamento de ar na cavidade, vapor de lubrificante e hidrogênio dissolvido na liga fundida, comprometendo o desempenho mecânico e provocando falhas durante a usinagem secundária. Este artigo explica o mecanismo de formação de bolhas, apresenta otimizações nas ferramentas, incluindo o sistema de alimentação, o projeto de transbordamento e ventilação, o ajuste do perfil de injeção e do tempo de ciclo, a desgaseificação da liga fundida e o gerenciamento de sucata, além de inspeção no local e manutenção preventiva. O entupimento da ventilação e o fluxo turbulento do metal são os principais fatores desencadeantes. A simulação do fluxo no molde auxilia na melhoria em estágios iniciais. A eliminação completa das bolhas nem sempre é economicamente viável; a resolução de problemas passo a passo e a manutenção regular do molde reduzem efetivamente a taxa de rejeição por bolhas em componentes fundidos sob pressão produzidos em massa.
-
![Qual é o prazo de desenvolvimento para novas ferramentas de fundição sob pressão?]()
Qual é o prazo de desenvolvimento para novas ferramentas de fundição sob pressão?
Este artigo explica o prazo de entrega completo para o desenvolvimento de moldes de fundição sob pressão personalizados, utilizando o processo padrão de fundição sob alta pressão, e detalha cinco dimensões-chave que influenciam o processo. O ciclo total varia de 25 a 60 dias úteis, sendo afetado pelas etapas sequenciais de fabricação do molde, pela complexidade estrutural das peças de alumínio fundido, pelos padrões de precisão e pela margem de usinagem CNC. Defeitos não resolvidos na fundição em lote, como porosidade e rebarbas, exigem retificação repetida do molde e prolongam significativamente os prazos de entrega. Atrasos na revisão dos desenhos também impactam o cronograma geral. Os fabricantes podem reduzir o prazo de entrega por meio de processamento paralelo, especificações técnicas pré-confirmadas e pré-simulação para minimizar retrabalho pós-teste, auxiliando os compradores a estabelecer cronogramas de projeto razoáveis com dias de folga adequados.
-
![Que tipo de aço você usa para ferramentas padrão de fundição sob pressão?]()
Que tipo de aço você usa para ferramentas padrão de fundição sob pressão?
Este artigo, focado nos padrões de íons de aço para ferramentas de fundição sob pressão, analisa cinco dimensões principais: requisitos de desempenho para aço de fundição sob alta pressão, comparação dos principais aços para trabalho a quente, como a qualidade do aço suprime defeitos em lotes de fundição sob pressão, regras de seleção de aço com base na produção e na tolerância de usinagem CNC de peças de alumínio fundidas sob pressão e a relação custo-benefício para moldes de fundição sob pressão para protótipos e produção em massa. Aços para trabalho a quente purificados, como o ESR H13 e o 8407, evitam eficazmente trincas térmicas e defeitos de aderência do alumínio. O aço não purificado de baixo custo reduz o custo inicial das ferramentas, mas acarreta retrabalho frequente e desperdício. A seleção hierárquica de aço de acordo com o volume do pedido equilibra o investimento inicial e a estabilidade da fundição a longo prazo.
-
![Quais são os defeitos comuns em peças fundidas sob pressão de liga de zinco?]()
Quais são os defeitos comuns em peças fundidas sob pressão de liga de zinco?
Este artigo apresenta cinco defeitos comuns em peças fundidas sob pressão de liga de zinco, incluindo corrosão branca característica, porosidade interna e cavidades de contração, juntas frias na superfície, empenamento dimensional, aderência ao molde e rebarbas. Diferentemente das peças fundidas de alumínio, as peças fundidas de zinco são mais suscetíveis à corrosão branca e à aderência ao molde devido às suas propriedades químicas ativas e forte adesão. A maioria dos defeitos resulta de processos de fundição inadequados, manutenção deficiente do molde e tratamento superficial anticorrosivo incompleto. A otimização direcionada do processo, a manutenção regular do molde e a proteção completa da superfície podem reduzir efetivamente a taxa de defeitos e melhorar a qualidade do produto final das peças fundidas sob pressão de liga de zinco.
Obter o preço mais recente? Responderemos o mais breve possível (dentro de 12 horas)